Annonce – sponsoreret indhold.
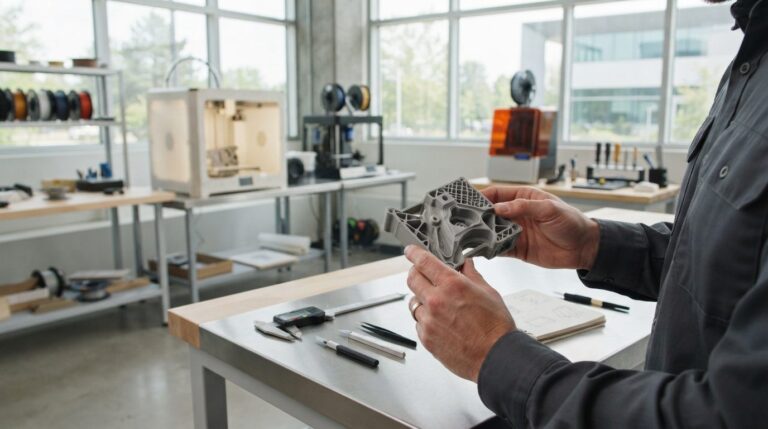
3D-print prototyper virksomhed er en søgning, der ofte udspringer af en konkret frustration: Man venter dage eller uger på en ekstern leverandør, og når prototypen endelig ankommer, viser den sig at have en lille designfejl, der kræver en ny runde. Svaret er, at virksomheder bruger 3D-print til at flytte de første designiterationer ind i eget hus. Så bliver tiden fra idé til noget, man kan holde i hånden, målt i timer eller et enkelt døgn i stedet for en leveringstid. Samtidig bliver hver rettelse billigere at lave. Her får du en praktisk gennemgang af processen, materialevalget, de typiske fejl og de spørgsmål, du bør stille, før du investerer.
- Den største gevinst er hurtigere iterationer: du kan rette, printe og teste samme dag, i stedet for at vente på eksterne leverancer.
- Vælg materiale ud fra prototypens formål. PLA og PETG dækker de fleste form- og pasformstests, mens tekniske materialer er til funktionstests.
- De fleste fejl skyldes fugtigt filament, manglende tolerancer i designet og for lidt ejerskab internt – ikke selve printeren.
- Eget udstyr giver mening, når I bestiller prototyper jævnligt. Metaldele og krævende overflader outsources stadig bedst.
Hvorfor 3D-print af prototyper i virksomheden er blevet et realistisk valg
Tidligere var 3D-print til prototyper forbeholdt virksomheder med et dedikeret værksted og et stort udstyrsbudget. I dag findes der lukkede FDM-printere med automatisk bednivellering, kamera til overvågning og høje hastigheder, som kan stå på et skrivebord eller i et lille teknisk rum. Det har gjort teknologien tilgængelig for håndværksvirksomheder, produktudviklere, maskinbyggere, designbureauer og producenter af forbrugsvarer, som ikke har en hel udviklingsafdeling.
Der er især tre grunde til, at flere vælger at opbygge egen kapacitet:
- Tid: Man undgår afsendelse, tilbudsrunder og leveringstid på hver enkelt ændring.
- Kontrol: Designet forlader ikke huset, hvilket er en fordel, når et koncept er fortroligt, eller når det stadig ændrer sig hele tiden.
- Frihed til at fejle: Når en prototype er billig at lave om, tør teamet afprøve flere ideer, og det giver typisk et bedre slutprodukt.
Det er også let at komme i gang. Printere, filament, tørrer og tilbehør kan købes samlet i en 3D print webshop, så du ikke behøver at sammensætte udstyret hos flere forskellige leverandører. Et eksempel på, hvad en moderne printer kan: Anycubic Kobra S1 har en lukket CoreXY-konstruktion, et byggevolumen på 250 × 250 × 250 mm, en hotend op til 320 °C og kamera med AI-detektion af printfejl. Det er rigeligt til at lave huse, beslag, samlingstests og pasformsmodeller i de fleste produktudviklingsforløb. Større emner kan deles op i flere dele og samles.
Sådan forkorter 3D-print vejen fra idé til fysisk prototype
Den traditionelle proces ser ofte sådan ud: tegning, sendt til leverandør, tilbud, godkendelse, produktion, forsendelse, test og så en ny tegning. Hver løkke tager tid, og den tid ligger hovedsageligt i ventetid, ikke i selve arbejdet. Med intern 3D-print ser forløbet anderledes ud:
- Tegn eller ret modellen i CAD. Gem den som STL eller 3MF.
- Slice filen. I slicerprogrammet vælger du materiale, lagtykkelse, udfyldning og støttestruktur.
- Print. Mange prototyper kan køre natten over, så de er færdige, når teamet møder ind.
- Test og evaluer. Passer delen? Kan den samles? Er den ergonomisk?
- Ret og gentag. Ændringen kan være i gang på printeren inden for kort tid.
Hvilke typer prototyper egner sig bedst?
3D-print er stærkest til tidlige og mellemliggende faser. Typiske eksempler er:
- Formmodeller til at vurdere størrelse, proportioner og udseende, f.eks. over for kunder eller ledelse.
- Pasformstests af huse, låg, clips og samlinger, hvor tolerancer skal verificeres.
- Funktionsprototyper af beslag, holdere, værktøjsfixtures og små mekaniske komponenter.
- Produktionshjælpemidler som monteringslærer, afstandsstykker og kontrolskabeloner, som ikke er prototyper i klassisk forstand, men som bruger samme udstyr.
Pointen er ikke, at 3D-print erstatter den endelige produktionsmetode. Prototypen skal besvare et konkret spørgsmål, f.eks. om delen kan samles, om grebet er behageligt, eller om kabelføringen passer. Jo før du får det svar, desto billigere bliver rettelsen.
Materialer til prototyper: Plast, tekniske typer og kompositter
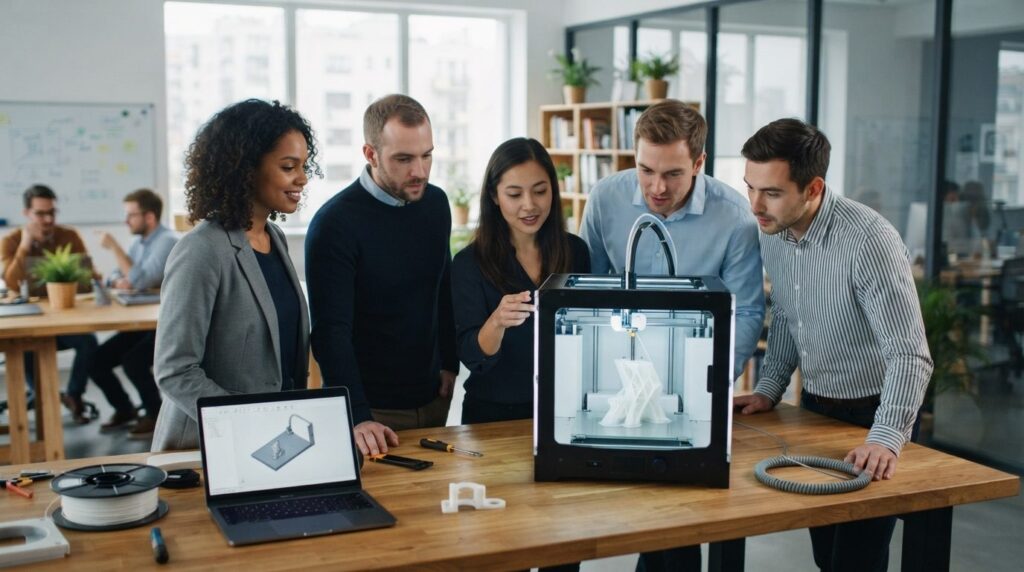
Materialevalget afgør, hvad du faktisk kan teste. En prototype, der ser rigtig ud, men flekser eller smelter i stedet for at opføre sig som slutproduktet, giver et falsk billede af designet.
PLA – til form, størrelse og præsentation
PLA er det letteste materiale at printe i og er dermed et naturligt udgangspunkt til konceptmodeller, arkitekturmodeller, designmodeller og første pasformstests. Det er stift, giver pæne overflader og kræver ikke højtemperaturudstyr. Til gengæld tåler det varme dårligt, så en PLA-prototype er ikke egnet til at teste dele, der skal sidde i varme omgivelser eller i en bil i sol.
PETG – når prototypen skal tåle lidt mere
PETG er sejere og mere slagfast end PLA og tåler fugt og mange kemikalier bedre. Det egner sig til funktionsprototyper, beholdere, beslag og dele, der udsættes for let mekanisk belastning. Det kan være lidt mere kræsent at printe i, så pas på strenge og trådede overflader, hvis temperaturen ikke er tunet.
ABS, ASA, nylon og polycarbonat – tekniske krav
Hvis prototypen skal efterligne en teknisk plastkomponent, kan du have brug for materialer som ABS, ASA, PA (nylon) eller PC. De kræver typisk en lukket printer, høj dysetemperatur og omhyggelig tørring af filamentet. ASA bruges ofte, når delen skal stå udendørs, fordi det tåler UV bedre. Nylon er populært til slidstærke dele som tandhjul og bøsninger, men er meget fugtfølsomt. En filamenttørrer er derfor ikke luksus, men en del af arbejdsgangen.
Flex og kompositter
TPU er fleksibelt og bruges til tætninger, pakninger, støddæmpere og grebsflader. Kompositfilamenter, f.eks. med kulfiber eller metalpulver, kan give stivere dele eller en metallignende overflade og vægt. De er ofte slibende og kræver typisk en hærdet dyse, fordi almindelige messingdyser slides hurtigt. Husk, at et metalfyldt filament stadig er plast med metalpartikler. Det kan bruges til at vise udseende og vægt, men det er ikke en test af en støbt eller fræset metaldel. Skal du teste styrke, varmeledning eller slid i ægte metal, er det en opgave for en ekstern leverandør med metalprintteknologi eller CNC-bearbejdning.
Typiske faldgruber, når du printer prototyper internt
De fleste skuffelser skyldes processen omkring printeren, ikke selve teknologien. Her er de fejl, som gentager sig oftest:
- Fugtigt filament. Filament optager fugt fra luften, og det giver sprøde dele, bobler, strenge og ujævne overflader. Opbevar spoler tørt og brug en filamenttørrer til fugtfølsomme materialer som nylon, PETG og TPU. Tørrere som Creality SpacePi X4 kan tørre flere spoler ved forskellige temperaturer samtidig, og systemer som Anycubic ACE 2 Pro kombinerer tørring og automatisk filamenthåndtering.
- Ingen tolerancer i designet. Et hul printet med nominel diameter bliver ofte lidt for snævert. Print en lille testbrik med forskellige huller og tapper, og notér de tolerancer, der virker på jeres printer og materiale.
- Forkert printretning. FDM-dele er svagere mellem lagene end langs dem. En clips eller krog, der printes stående, kan knække ved første test, selvom designet i sig selv er fint.
- Forveksling af prototype og slutprodukt. Hvis en 3D-printet del består testen, betyder det ikke automatisk, at den injektionsstøbte version gør det. Materiale, trækretning og overflade er forskellige.
- Ingen ejer af processen. Når alle må printe, men ingen vedligeholder, kalibrerer eller bestiller filament, ender printeren som en kilde til frustration. Udpeg en ansvarlig og lav en kort intern vejledning.
- Arbejdsmiljø og ventilation. Opvarmet plast kan afgive dampe og partikler, især ved materialer som ABS. Placer printeren i et ventileret rum, og følg producentens sikkerhedsdatablade. Har du spørgsmål om indeklima og arbejdsmiljø, kan du finde vejledning hos Arbejdstilsynet.
- Fortrolighed og rettigheder. Selv om filerne bliver internt, bør du have styr på, hvem der har adgang til CAD-data, og hvor de gemmes. Printer du til kunder, så afklar rettigheder til designet.
Hvornår betaler egen 3D-printer sig i forhold til at outsource?
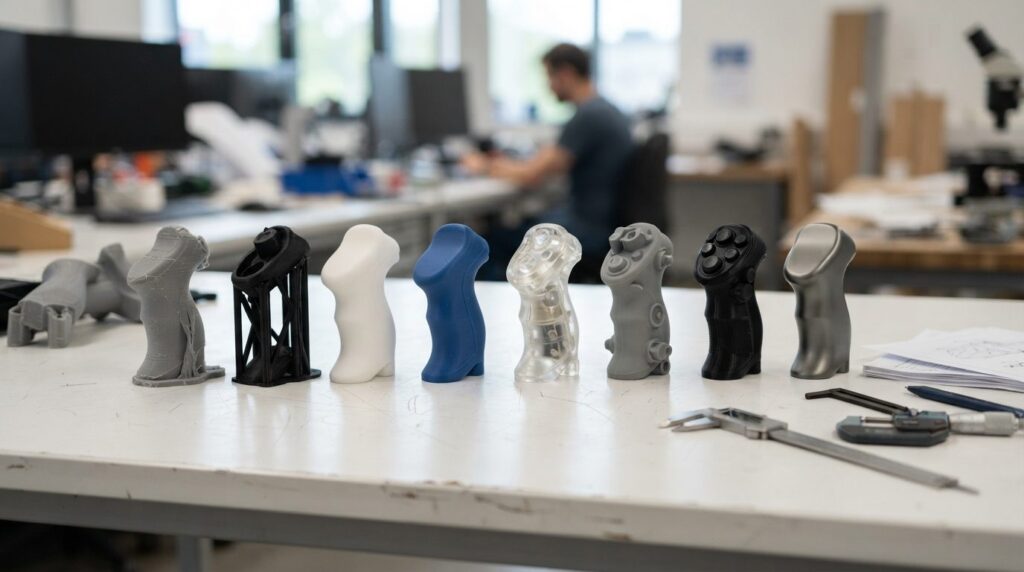
Der findes ikke ét tal, der passer til alle. Det rigtige svar afhænger af, hvor ofte I bestiller prototyper, hvor lang ventetiden er, og hvor mange iterationer et typisk projekt kræver. I stedet for at gætte kan du lave et simpelt beslutningsgrundlag.
Sådan laver du regnestykket
- Kortlæg de seneste prototypeopgaver. Noter for hver opgave pris, leveringstid, antal iterationer og hvad der gik galt eller skulle laves om.
- Medregn intern tid. Tiden, der går med at skrive til leverandører, vente, modtage og følge op, koster også.
- Vurder udstyrsbehovet. Hvor store er delene typisk? Skal materialet være PLA og PETG, eller har I brug for tekniske materialer, lukket kammer og tørring?
- Læg driftsomkostninger oven i. Filament, reservedele, dyser, tørrer, efterbehandling og tid til oplæring.
- Sammenlign over en periode. Se på, hvad I bruger på ekstern prototyping over en sammenhængende periode, og sæt det op mod investering og drift.
Tegn på, at eget udstyr er en god idé
- I laver prototyper jævnligt, og de fleste er i plast.
- Designet ændrer sig ofte, så hver ekstern runde forsinker projektet.
- Delene kan rummes i en typisk printers byggevolumen, eller kan deles op.
- Der er en person i teamet, som har lyst og tid til at eje processen.
Tegn på, at du stadig bør outsource
- Delen skal være i metal eller i et materiale med dokumenterede mekaniske egenskaber.
- Der kræves meget snævre tolerancer eller en særlig overflade, som FDM ikke kan levere.
- Behovet er sjældent, og I kun bestiller et par gange om året.
- Prototypen skal certificeres eller dokumenteres til en myndighed eller kunde.
Mange virksomheder ender med en blandingsmodel: Interne printere til de første iterationer og funktionstests, og eksterne leverandører til de sidste, krævende prototyper, før værktøj bestilles.
Sådan kommer du i gang uden at bruge for meget
Start småt og lær, før du skalerer. En fornuftig fremgangsmåde er:
- Vælg én eller to printere frem for en hel printerpark. En lukket model med automatisk bednivellering og kamera giver færre fejlprint og lettere overvågning.
- Begynd med PLA og PETG. Når teamet mestrer dem, kan du udvide til tekniske materialer.
- Køb en filamenttørrer fra start, hvis du forventer at printe i PETG, TPU eller nylon.
- Brug en pilotopgave. Vælg et konkret projekt, hvor I normalt ville bestille ekstern prototype, og sammenlign tid og resultat.
- Dokumentér indstillinger. Gem slicerprofiler, tolerancer og erfaringer, så viden ikke ligger hos én medarbejder.
Efter pilotforløbet har du et konkret grundlag for at vurdere, om 3D-print passer til jeres produktudvikling, og hvilket udstyr der skal til.
Ofte stillede spørgsmål
Kan en 3D-printet prototype erstatte en prototype fra en ekstern leverandør?
Til form-, pasforms- og mange funktionstests, ja. Til test af metaldele, meget snævre tolerancer eller dokumenteret materialeydelse bør du stadig bruge en ekstern leverandør. Brug intern print til de mange tidlige iterationer, og outsource den sidste, mest krævende prototype.
Hvilket materiale skal vi starte med til prototyper?
PLA er det letteste udgangspunkt til konceptmodeller og pasformstests. Skal delen tåle mere belastning eller fugt, er PETG et godt næste skridt. Tekniske materialer som ABS, ASA, nylon og polycarbonat kræver typisk lukket printer og tørring af filamentet.
Hvor stor skal en printer være til virksomhedsbrug?
Det afhænger af jeres typiske emner. Et byggevolumen på omkring 250 × 250 × 250 mm dækker mange huse, beslag og komponenter, og større dele kan ofte deles op og samles. Mål jeres sidste prototyper, før du vælger model.
Kræver 3D-print særlige sikkerhedsforanstaltninger?
Ja, især ved materialer, der afgiver dampe ved opvarmning, som ABS. Sørg for ventilation, følg producentens sikkerhedsdatablade, og søg vejledning hos Arbejdstilsynet, hvis du er i tvivl om arbejdsmiljøet omkring printeren.
About the Author